
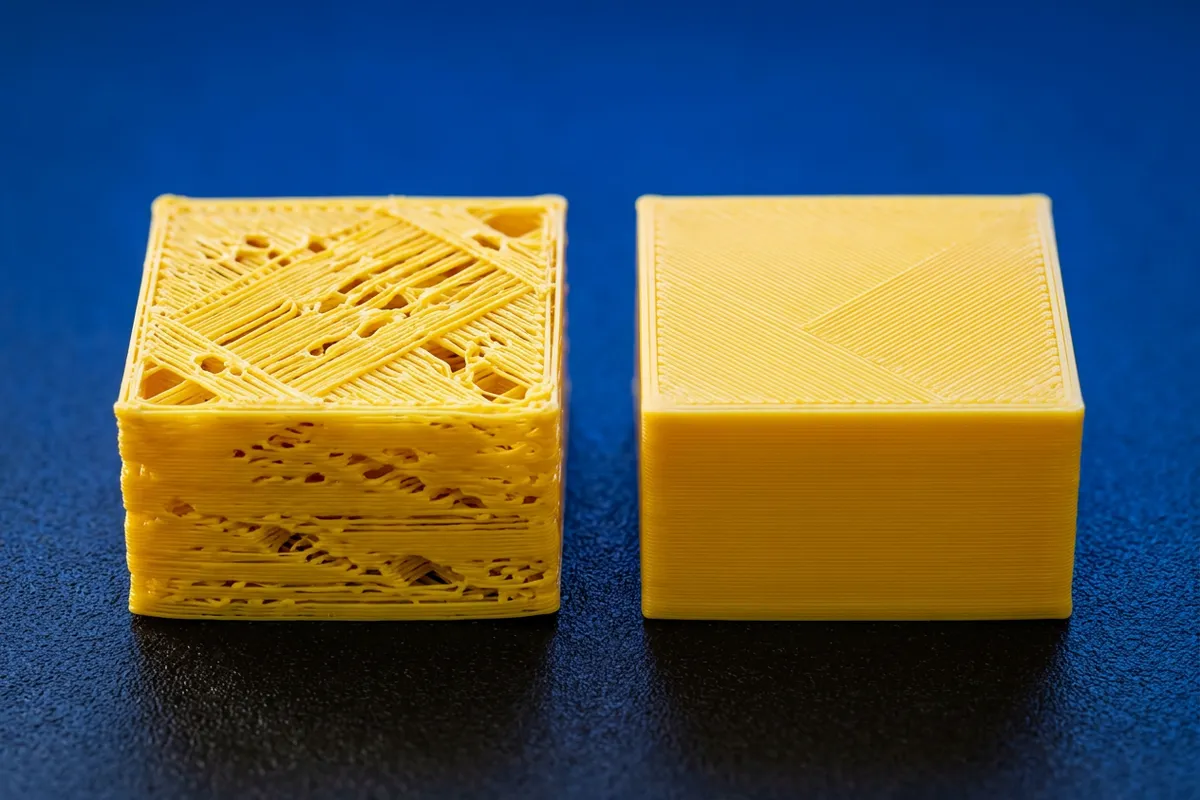
Як виглядає
У стінках і верхніх шарах прогалини, лінії тонкі й не сходяться, поверхня шорстка. Деталь тендітна й ламається навіть від невеликого зусилля (Prusa). Bambu Lab ділить недоекструзію на два види: загальну, коли лінії рідкі по всій поверхні моделі, і локальну, коли рідкі лише окремі ділянки. Пропуски лише на кутах — окремий випадок.
Власники пишуть: «пропуски шарів», «принтер недодає пластик», «дірки на верхніх шарах», «стінки як сито», «under extrusion».
Чому так буває
Bambu Lab ділить причини на три групи.
- Надто великий опір на шляху пластика. Котушка не обертається, нитка заплуталась, у PTFE-трубці сторонній предмет чи вигин, зношені або забиті шестерні екструдера, забите сопло (часто після довгих друків чи пластика з волокном).
- Недостатній об’єм екструзії. Пластик не встигає плавитись при заданій швидкості, сопло забите частково, потік (flow ratio) замалий.
- Хибне значення випередження тиску. Якщо пропуски лише на кутах, потрібне калібрування потоку (Flow Dynamics у Bambu Studio).
Prusa додає: перший шар надто близько до столу (сопло перекриває потік), помилкові профілі слайсера, сопло та хотенд встановлені неправильно, неправильний натяг притискного ролика (idler), перегрів хотенда й розм’якшення нитки вище сопла (heat creep) у закритій камері, вологий або нерівний за діаметром пластик.
Що зробити
Йдіть від простого й безкоштовного до складного.
- Визначте тип. Рідко по всій моделі: починайте з температури й потоку. Лише кути: калібрування потоку (Bambu Lab). Раптово з певного шару: часто вузол на котушці чи забите сопло (за досвідом спільноти; див. статтю про забите сопло).
- Перевірте котушку й шлях пластика. Котушка має обертатись вільно, нитка не має бути заплутана. Огляньте PTFE-трубку на сторонні предмети, вигини і знос (Bambu Lab). Усуньте причину й надрукуйте заново.
- Просушіть пластик, якщо чути тріск чи видно бульбашки. Режими сушіння в статті про вологий пластик; Prusa особливо виділяє PETG, ABS і розчинні підтримки.
- Використайте профіль виробника. У PrusaSlicer запустіть Configuration Wizard і візьміть стандартний профіль для вашого принтера, типу пластика й сопла (Prusa). У Bambu Studio для сторонніх пластиків обирайте профіль Generic: він друкує повільніше (Bambu Lab).
- Підніміть температуру на 5–15 °C або зменшіть швидкість. Prusa для пластика без профілю радить діапазон ±5–15 °C; Bambu Lab для «Rage Mode» радить близько +10 °C. Не виходьте за межі, які вказує виробник пластика.
- Перекалібруйте перший шар: після перенесення принтера, заміни сопла чи пластини (Prusa). Не втискайте шар заради адгезії: близьке сопло блокує потік.
- Перевірте сопло. На Prusa Core One, MK4/S і MK3.9/S вимкніть і охолодіть принтер, послабте на кілька обертів гвинти хотенда, підштовхніть сопло вгору, щоб не було видно мідного кільця на трубці, і затягніть вручну (Prusa). Прочистіть холодною протяжкою за статтею про забите сопло.
- Огляньте шестерні екструдера. Почистіть їх, перевірте співвісність і натяг ролика (Prusa); Bambu Lab радить почистити або замінити заклинені чи пошкоджені шестерні. На MK4/S, Core One і MK3.9/S є окрема процедура вирівнювання коробки передач (Prusa).
- Перевірте охолодження хотенда. Вентилятор не має бути заблокований, а перевірку вентилятора в Prusa не вимикайте. У закритому принтері PLA може недоекструдувати, коли температура в камері висока: Prusa наводить приклад понад 27 °C із закритими дверцятами; відчиніть дверцята чи зніміть кришку.
- Збільшіть потік лише коли недоекструзія по всій поверхні. Bambu Lab радить трохи збільшити коефіцієнт потоку в слайсері, але для оригінальних пластиків Bambu лишати значення за замовчуванням. Крок зміни у спільноти 2–3 % з тест-кубиком між змінами (за досвідом спільноти).
- Для кутів запустіть калібрування потоку (Flow Dynamics) за інструкцією вікі Bambu Lab для вашої моделі.
- Для композитів (з деревом, карбоном, склом) візьміть сопло 0,6 мм і висоту шару 0,2 мм, для карбонових і кевларових — гартоване сопло (Prusa).
| Симптом | Що перевірити першим | Джерело |
|---|---|---|
| Рідко по всій моделі | температура, швидкість, потік | Bambu Lab |
| Лише кути | калібрування потоку | Bambu Lab |
| З певного шару | вузол, сопло | Bambu Lab, Prusa |
| На закритому принтері, PLA, тепла камера | відчинити дверцята, охолодження хотенда | Prusa |
| Нова нитка, інша температура | профіль, ±5–15 °C | Prusa |
Якщо не допомогло
- Сопло зі спецсплаву. Prusa радить підняти температуру сопла на 5–10 °C; якщо проблема лишилась, повернути латунне сопло 0,4 мм.
- Гнучкий пластик (TPU). Недоекструзія типова: зазвичай потрібна невелика швидкість, див. статтю про TPU.
- Після відкриття коробки передач. Prusa пов’язує недоекструзію на Nextruder з її зсувом; потрібне вирівнювання.
- Нестабільний діаметр нитки. Prusa вказує допуск ±0,05 мм; якщо пропуски пов’язані з однією котушкою, спробуйте іншу.
- Пропуски з’являються знову через кілька друків. Імовірно, часткове забивання або знос шестерень; зверніться до сервісу чи підтримки виробника, приклавши фото, пластик, температури і журнали принтера (Bambu Lab).
Якщо нічого не допомогло, опишіть принтер, пластик, температури, швидкість і додайте фото в обговорення вашого принтера.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
Чим недоекструзія відрізняється від забитого сопла?
Недоекструзія (under-extrusion) — це симптом: мало пластика в шарах. Забите сопло — лише одна з причин. Bambu Lab ділить причини на три групи: надмірний опір на шляху пластика (клубок, трубка, шестерні, сопло), недостатній об’єм екструзії (температура, швидкість, потік) і хибне значення випередження тиску (pressure advance) при пропусках на кутах.
Чи треба одразу збільшувати потік у слайсері?
Ні. Bambu Lab радить збільшувати коефіцієнт потоку лише тоді, коли недоекструзія помітна по всій поверхні моделі, і не чіпати його для оригінальних пластиків Bambu. Prusa спершу радить перевірити калібрування першого шару, сопло, шестерні екструдера, охолодження хотенда і сам пластик.
Чому недоекструзія з’являється на швидких профілях?
Пластик не встигає розплавитись. Bambu Lab радить трохи підняти температуру сопла або зменшити швидкість; для режиму високої швидкості «Rage Mode» близько +10 °C. Polymaker про PolyLite PLA пише, що він не призначений для високошвидкісного друку і має діапазон 50–200 мм/с.
Чи може винен вологий пластик?
Так, це одна з причин, яку називає Prusa. Вологість дає тріск і нерівний потік, див. статтю про вологий пластик. Prusa також нагадує, що діаметр нитки може відрізнятись на ±0,05 мм, а це змінює об’єм пластика.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- help.prusa3d.com/article/under-extrusion_2007
- help.prusa3d.com/en/article/under-extrusion-nextruder-printers_821253
- wiki.bambulab.com/en/filament-acc/filament/print-quality/under-extrusion
- wiki.bambulab.com/en/a1-mini/troubleshooting/nozzle-clog
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/functional-pla/polylite-tm-pla
- help.prusa3d.com/article/drying-filament_332086