
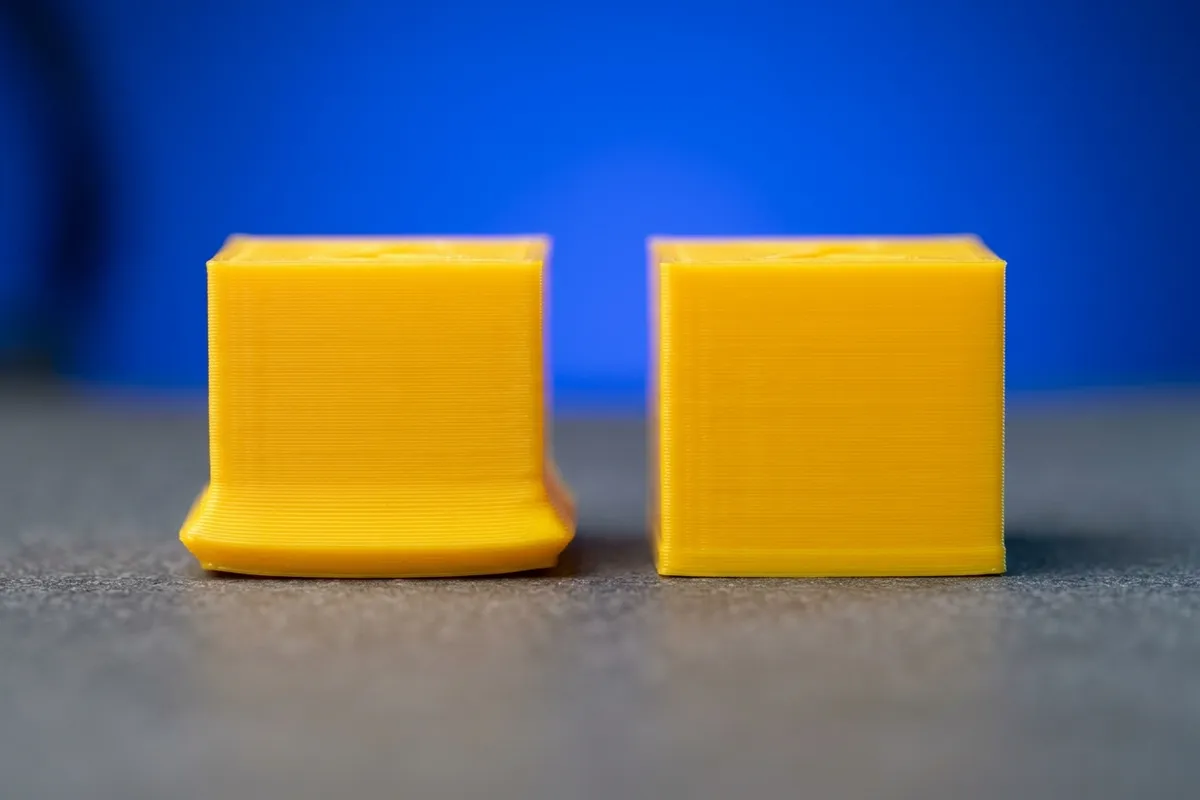
Як виглядає
Нижній шар (іноді два-три) виступає за контур деталі, як валик. На візуальних деталях легка слоняча лапа непомітна. На деталях зі з’єднаннями, пазами, защіпками чи отворами для валів вона заважає: деталь не сідає на місце. Bambu Lab зазначає, що на деталях для складання лапа погіршує посадку, а інколи робить складання неможливим.
Власники пишуть: «розширюється низ деталі», «перший шар ширший», «слонова нога», «отвір біля столу менший, ніж треба». У глосарії 3Dpick цей дефект називається «слоняча лапа» (elephant foot).
Чому так буває
- Тепло столу. Перший шар притиснутий до гарячого столу і ще м’який, тому легко деформується (Bambu Lab).
- Вага верхніх шарів. Верхні шари тиснуть на основу, яка ще не встигла схопитись. Що більша й ширша деталь, то помітніша лапа (Bambu Lab).
- Сопло занадто близько до столу. Перший шар притиснутий до столу і через це трохи ширший за модель (Prusa). Prusa також радить не «втискати» перший шар заради адгезії: надто близьке сопло перекриває потік. Калібрувати перший шар потрібно після перенесення принтера, заміни сопла чи пластини.
- Надто гарячий стіл або сопло. За досвідом спільноти (у документації Prusa і Bambu Lab про це окремо не сказано), гарячіший перший шар довше лишається м’яким і розтікається.
- Надто багато пластика на першому шарі. Завищений потік додає ширини (за досвідом спільноти).
Що зробити
- Виміряйте вихідний стан. Надрукуйте куб 25 × 25 × 10 мм без кайми й без компенсації та дочекайтесь, поки стіл охолоне до кімнатної температури, перш ніж знімати деталь (Bambu Lab). Виміряйте штангенциркулем розмір угорі (без лапи) і внизу по серединах сторін, не по кутах.
- Порахуйте величину лапи. За методом Bambu Lab: різниця внизу і вгорі по X, те ж по Y, і середнє двох. Приклад із їхньої вікі: 25,07 − 24,98 = 0,09 мм, 25,11 − 25,00 = 0,11 мм, середнє 0,10 мм.
- Перевірте перший шар. Запустіть заново калібрування першого шару (Prusa: First Layer Calibration) або автоматичне калібрування столу (Bambu Lab). Висота має бути такою, щоб лінії щільно прилягали, а не розтікались.
- Увімкніть компенсацію у слайсері:
| Слайсер | Шлях | Значення | Примітка |
|---|---|---|---|
| PrusaSlicer | Print settings > Advanced > Elephant foot compensation | близько 0,2 мм для сопла 0,4 мм | режим Advanced або Expert; 0 вимикає (Prusa) |
| Bambu Studio | Process > Quality > Precision > Elephant foot compensation | стандартне або виміряне | виміряне значення залежить від типу пластини, після зміни пластини міряйте знову (Bambu Lab) |
- Введіть виміряну величину в слайсер і надрукуйте куб знову. Якщо лапа лишилась, збільшуйте значення малими кроками (за досвідом спільноти, по 0,05 мм). Якщо кайма відстає від деталі в друку, значення завелике (Prusa).
- Помірно знизьте температуру. За неофіційною порадою в коментарях до статті Prusa, при сильній лапі зниження температури сопла на 5–10 °C може допомогти більше, ніж збільшення компенсації. Не виходьте за діапазон вашого пластика: наприклад, Polymaker вказує для PolyLite PLA 190–230 °C для сопла і 25–60 °C для столу.
- Не піднімайте температуру столу без потреби. Prusa радить піднімати її на 5–10 °C лише для складних матеріалів заради адгезії; якщо після цього з’явилась лапа, поверніть попереднє значення.
- Додайте скіс на нижню кромку в моделі. Для деталей, які ви проєктуєте самі, скіс (фаска) у кілька десятих міліметра прибирає проблему на рівні геометрії. Якщо в моделі вже є скіс, зміна компенсації може здаватись марною (неофіційно, коментар до статті Prusa).
- Не лякайтесь проміжку між каймою і деталлю в перегляді. Bambu Lab: якщо «Brim-object gap» дорівнює 0, а проміжок лишається, його спричиняє компенсація; у друці його зазвичай заповнює розплющений пластик.
- Закріпіть результат у профілі: збережіть окремий профіль для кожної пластини, бо значення різні.
- Перевірте результат так само, як вимірювали спочатку: надрукуйте куб, дочекайтесь охолодження столу, виміряйте низ і верх по серединах сторін. Якщо різниця зникла або стала в межах точності вашого принтера, налаштування можна лишити; для деталей зі складанням допуск підбирайте окремим тестом.
Якщо не допомогло
- Лапа лишається навіть із компенсацією. Перевірте калібрування столу і потік. Перевірте висоту першого шару (див. статтю про перший шар) і потік: надлишок пластика на першому шарі теж розширює його (за досвідом спільноти).
- Компенсація «з’їла» кайму чи тонкі елементи. Prusa пише, що PrusaSlicer 2.2 і новіші розпізнають тонкі лінії на першому шарі й не стискають їх надмірно. Якщо ж кайма не з’єднується з деталлю, зменшіть значення.
- Деталі мають складатись. Після виправлення надрукуйте тест із різними зазорами і підберіть допуск під свій принтер (за досвідом спільноти).
- Лапа лише з однієї пластини. Значення компенсації для різних пластин не взаємозамінні (Bambu Lab). Міряйте окремо.
- Тільки на одному кольорі чи пластику. Просушіть пластик (див. статтю про вологий пластик) і перевірте профіль виробника.
Якщо проблема лишається, опишіть принтер, пластину, пластик, температури, виміряні розміри і додайте фото низу деталі в обговорення вашого принтера.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
Чим слоняча лапа відрізняється від деформації?
Деформація (відрив кутів) піднімає край деталі вгору над столом. Слоняча лапа, навпаки, розширює нижні шари в боки. Це різні дефекти, і виправляють їх по-різному.
Яке значення компенсації слонячої лапи ставити?
Prusa вказує, що для сопла 0,4 мм добре працює близько 0,2 мм, і в офіційних профілях Prusa вона вже ввімкнена. Bambu Lab радить для звичайних моделей лишити стандартне значення, а для точних деталей виміряти тест-кубик і ввести свою величину, бо вона залежить від типу пластини.
Чому кайма не торкається деталі в перегляді після ввімкнення компенсації?
Це нормально. Компенсація зменшує контур першого шару, а перегляд не показує реального розплющування. Prusa і Bambu Lab пояснюють це однаково: під час друку проміжок зазвичай заповнюється розплющеним пластиком. Якщо кайма справді відстає від деталі, значення завелике (Prusa).
Чи можна виправити слонячу лапу шліфуванням?
Так, для декоративних деталей. Для деталей зі з’єднаннями краще виправити причину і ввести компенсацію, бо шліфування змінює розмір непередбачувано.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- help.prusa3d.com/article/elephant-foot-compensation_114487
- wiki.bambulab.com/en/software/bambu-studio/parameter/elephant-foot
- help.prusa3d.com/article/first-layer-issues_1804
- help.prusa3d.com/article/under-extrusion_2007
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/functional-pla/polylite-tm-pla