
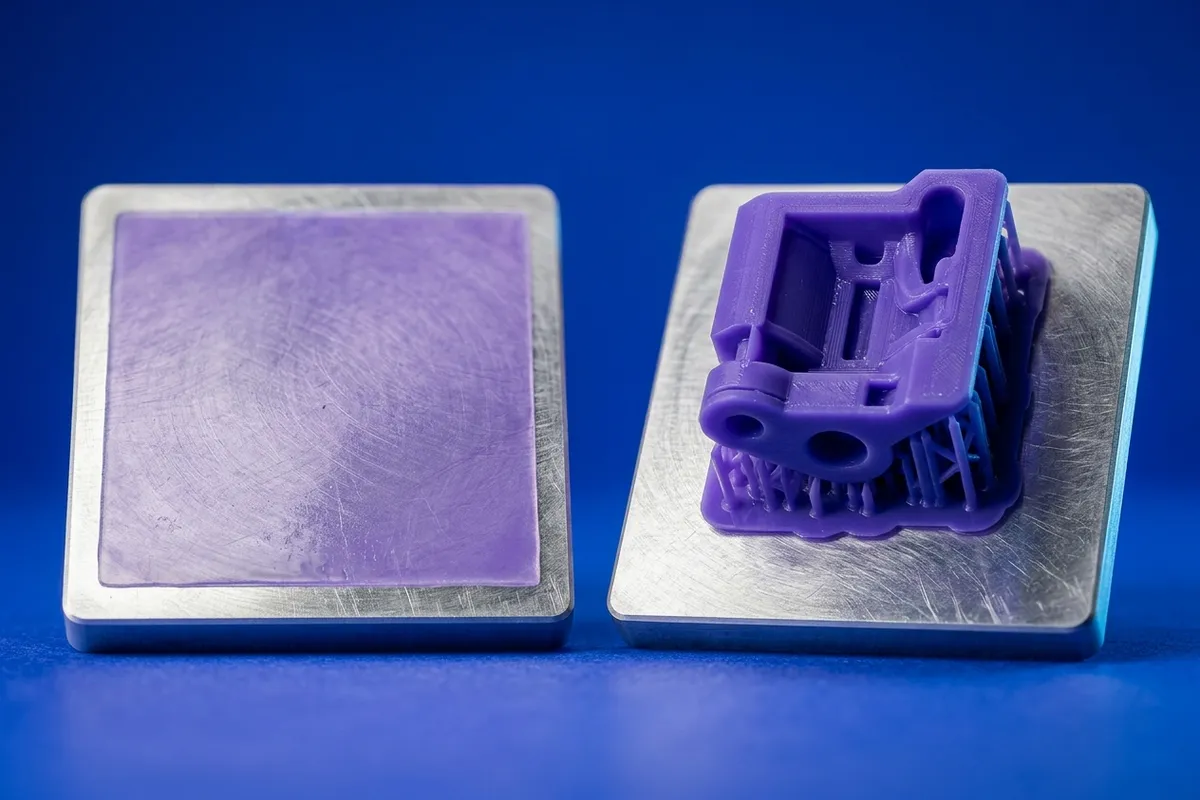
Як виглядає
Друк закінчився або зупинився, платформа піднялась, а на ній порожньо чи є лише тонка плівка засвіченої смоли. Деталь або підкладка лежить на FEP-плівці у ванні, іноді у вигляді «млинця». Буває й частковий відрив: на платформі лишились підтримки, а сама модель зависла у ванні.
Власники пишуть: «деталь лишилась у ванні», «прилипає до плівки, а не до платформи», «перший шар не тримається».
Чому так буває
Причини розташовані за частотою, за описами виробників і за досвідом спільноти.
- Платформа не відкалібрована. Якщо зазор між платформою та екраном нерівномірний, одні ділянки не торкаються плівки. Phrozen зазначає, що без рівної платформи невдалий друк майже гарантований, і радить калібрувати платформу аркушем паперу (3–5 аркушів). Elegoo нагадує перед калібруванням перевірити, чи послаблено гвинти платформи.
- Замало часу засвічування базових шарів. Чим довше засвічуються базові шари, тим міцніше деталь тримається на платформі (Elegoo).
- Холодна смола. Холодна смола густішає й гірше розтікається (Phrozen), тому в холодній кімнаті Elegoo радить подовжити засвічування базових шарів.
- Мала площа контакту. Без підкладки або з надто малим першим шаром сила відриву від плівки перевищує адгезію (Formlabs).
- Стан ванни. Уламки, помутніння чи пошкодження плівки послаблюють світло, а зайвий зазор між платформою і плівкою погіршує контакт (Formlabs).
- Брудна або надто гладка платформа. Phrozen радить злегка зашкурити гладку платформу й обезжирити її.
- Зависока вага та присоски. Масивна деталь або порожнина без отворів створює додаткове зусилля відриву (Formlabs радить порожнину з щонайменше двома отворами для зливу).
- Прострочена смола. Formlabs пише, що після закінчення терміну придатності смола втрачає фотореактивність і друк може не вдатись; ознака — підвищена в’язкість і грудки.
Що зробити
Безпека. Працюйте в нітрилових рукавичках і в провітрюваному приміщенні, не торкайтесь рідкої смоли голими руками. Платформу й ванну мийте ізопропіловим спиртом (IPA) подалі від відкритого вогню, залишки смоли не зливайте в каналізацію. Докладно — у статті про безпеку.
- Зніміть платформу, зішкребіть залишки засвіченої смоли пластиковим шпателем, протріть платформу IPA і висушіть. Перевірте, що на платформі немає задирок. Чистити платформу після кожного друку — порада за досвідом спільноти.
- Огляньте ванну й плівку на помутніння, подряпини та проколи. Відфільтруйте смолу від уламків. Якщо плівка пошкоджена, замініть її (див. статтю про FEP-плівку).
- Відкалібруйте платформу за інструкцією виробника: послабте гвинти платформи, покладіть аркуш паперу на екран, опустіть платформу і затягніть гвинти. Phrozen у відповідях підтримки згадує 3–5 аркушів паперу для своїх принтерів; для інших моделей дотримуйтесь документації виробника.
- Прогрійте смолу, якщо в кімнаті холодно: Siraya Tech радить 20–25 °C для модельних смол і 25–35 °C для інженерних. Для холодного приміщення Elegoo радить збільшити час засвічування базових шарів (додати близько 10 с).
- Підніміть час засвічування базових шарів. Починайте зі значень виробника, див. таблицю. Далі Phrozen радить +10–20 %, а J3D Tech — кроки по 4 с, доки деталь не знімається легко.
- Для великих і важких деталей на старому Elegoo Mars Elegoo радила 70–75 с засвічування базових шарів, а в холодному приміщенні — додати близько 10 с. Для вашої смоли й принтера беріть профіль виробника: на сучасному принтері ці числа можуть пересвітити деталь.
- Додайте підкладку, а деталі нахиліть. Siraya Tech радить нахил 30°–45° для зменшення сил відриву. Як вказує J3D Tech, якщо деталі й далі відпадають, не додавайте засвічування понад рекомендоване виробником, а збільште підкладку і сповільніть швидкість відведення платформи до 40 мм/хв і нижче.
- Зробіть деталь легшою: порожнина (у прикладі Formlabs стінка 2 мм) і щонайменше два отвори для зливу, один біля платформи (Formlabs).
| Смола Elegoo | Базові шари | Час засвічування базових шарів | Час засвічування звичайних шарів |
|---|---|---|---|
| Maroon і Black | 5 | 90 с | 15 с |
| Прозорі | 5 | 70–75 с | 12–15 с |
| Інші кольори | 5 | 60–70 с | 8–10 с |
Таблиця наведена з настанови Elegoo для старішої моделі Mars. Для вашого принтера беріть офіційний аркуш налаштувань смоли від Elegoo.
Якщо не допомогло
- Деталь тримається лише з одного боку. За досвідом спільноти, це частіше вказує на калібрування платформи чи на екран, ніж на час засвічування. Перевірте зазор у всіх кутах.
- Усе перевірено, а деталь відривається. Надрукуйте тестовий файл виробника: якщо він теж відривається, причина в принтері, ванні чи смолі, а не в вашій моделі (за досвідом спільноти).
- Смола застаріла. Перевірте дату виробництва на пляшці; помутніла смола з грудками негодна до друку (Formlabs).
- Надмірна адгезія. Якщо після підняття часу засвічування деталь тепер не відділяється, а платформа дає навантаження, Phrozen радить зменшити засвічування базових шарів, але не надто.
Якщо проблема залишається, опишіть принтер, смолу, висоту шару, час засвічування й температуру смоли в обговоренні свого принтера. Служба підтримки Elegoo просить фото чи коротке відео та номер замовлення.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
На скільки збільшувати час засвічування базових шарів?
Починайте з рекомендації виробника смоли. Phrozen радить підняти час засвічування перших шарів приблизно на 10–20 %, Elegoo для холодного приміщення пропонує додати 10 с до рекомендованого. У настановах спільноти (J3D Tech) крок становить 4 с, аж поки деталь не знімається легко, але ще тримається.
Скільки базових шарів потрібно?
Elegoo у своїх таблицях вказує 5 базових шарів для всіх смол. Менше шарів дають менш стійку основу, більше шарів подовжують друк; змінюйте за одним параметром і перевіряйте результат.
Чому деталь прилипає до FEP-плівки замість платформи?
Найчастіше платформа не відкалібрована або замало часу засвічування базових шарів. Також плівка може бути мутною чи пошкодженою, а смола холодною. Кожну причину перевірте окремо, починаючи з калібрування платформи.
Чи можна друкувати без підкладки?
Можна, якщо у моделі є велика плоска поверхня для контакту з платформою. Formlabs зазначає, що друк без підкладки та з малою площею першого шару є типовою причиною відриву. Для більшості фігурок надійніше друкувати з підкладкою і під кутом.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- eu.elegoo.com/blogs/3d-printer-user-guide/model-sticking-to-the-fep-rather-than-sticking-to-the-build-platform
- formlabs.com/support/Non-Adherence
- info.phrozen3d.com/blogs/tutorials/3d-printing-troubleshooting
- doc.mango3d.io/doc/j3d-tech-s-guide-to-resin-printing/printer-calibration/burn-in-layers-bottom-layers-calibration
- siraya.tech/blogs/news/troubleshooting-resin-3d-printing-failures-caused-by-support-breakage
- formlabs.com/global/blog/how-to-hollow-out-3d-models
- formlabs.com/support/Resin-Care