
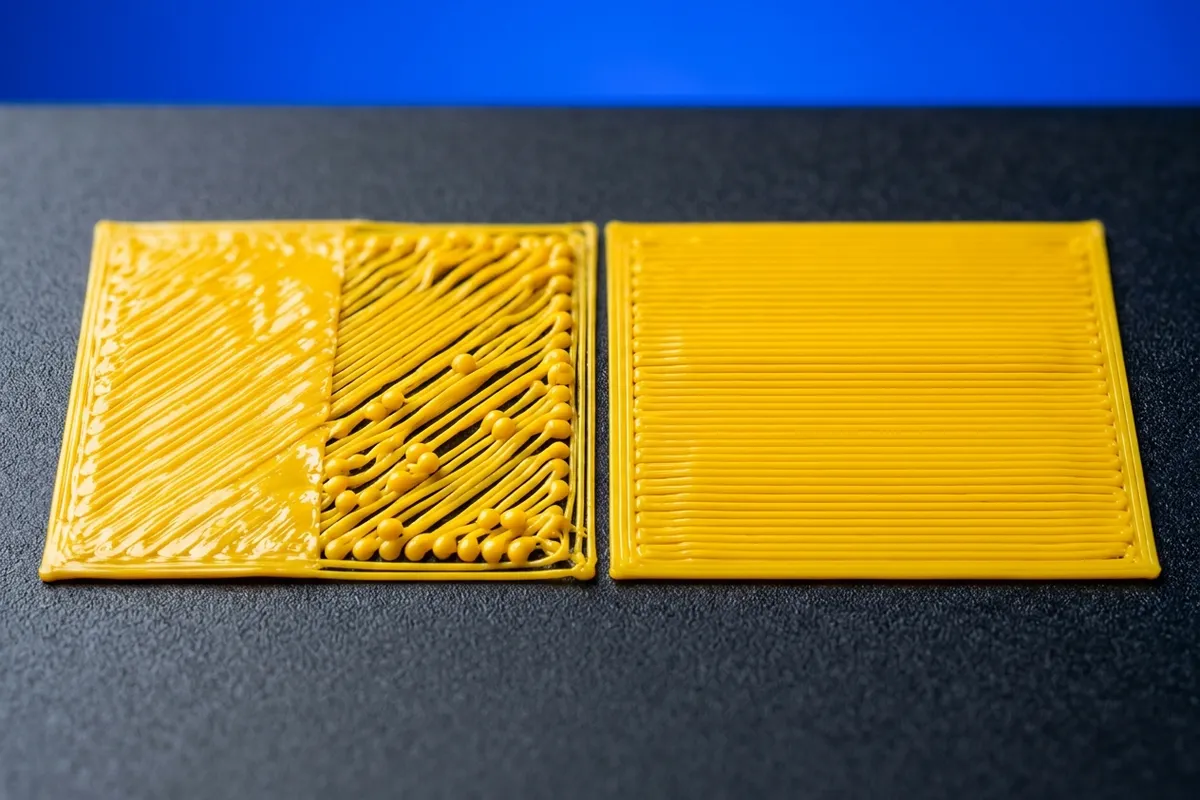
Як виглядає
Перший шар лягає нерівно: на одному краї столу лінії розмазані й задавлені, на іншому тонкі, з проміжками або відлипають. Власники пишуть: «нерівний перший шар», «вирівнювання не допомагає», «калібрування столу видає помилку», «принтер після пересилання друкує криво».
Ця стаття про нерівномірність по площині столу. Якщо весь перший шар відлипає однаково, дивіться статтю про перший шар.
Чому так буває
- Брудне сопло або стіл. Залишки пластика на соплі тиснуть на стіл під час вимірювання; пил і жир змінюють результат (Creality радить чистити пластину й сопло перед калібруванням).
- Стіл перекошений після перевезення або розбирання. Bambu Lab зазначає, що нерівний стіл після транспортування спричиняє збій автокалібрування, і тоді потрібне ручне вирівнювання.
- Сторонній предмет або дотик під час вимірювання. Prusa для серії MK3 попереджає, що нагар на соплі або натискання на стіл під час вимірювання збивають результат, і принтер повторює процедуру.
- Лист злегка деформований. Датчики Prusa компенсують невеликі викривлення: сенсор вимірює висоту в сітці точок і будує віртуальну карту. У MK4S для цього є датчик навантаження (LoadCell): перед друком сопло перевіряє відстань до листа в кількох місцях у межах друку (Prusa).
- Неправильне Z-зміщення. Воно діє на всю площину, а не на один бік, але вдає ту саму проблему (див. статтю про перший шар).
Що зробити
Безпека. Сопло для чищення розігріте: працюйте в термостійких рукавичках і не торкайтесь його пальцями (Creality). Перед вставлянням і вийманням SD-картки на Bambu Lab A1 вимкніть принтер: картка не підтримує гаряче підключення (Bambu Lab). Коли сопло починає піднімати стіл, одразу припиніть підкручувати й заберіть ключ: голівка почне рухатись (Bambu Lab).
- Надрукуйте тест на всю площу. Prusa радить надрукувати один шар на більшій частині столу й оцінити, де лінії задавлені, а де між ними проміжки (опис Prusa стосується моделей MK3 і MINI, але метод універсальний). Зупиніть друк, коли різницю видно.
- Почистіть сопло й стіл. Очистіть сопло м’якою тканиною, а пластину помийте теплою водою з милом і висушіть (Creality).
- Запустіть автоматичне калібрування. Не торкайтесь столу під час вимірювання (Prusa). На Bambu Lab A1 і A1 mini це Settings → Maintenance → Calibration. Для Creality Ender-3 V3 SE виробник вказує автокалібрування з CR Touch та датчиками на сторінці товару.
- Перевірте Z-зміщення за статтею про перший шар.
- Вирівняйте стіл гвинтами, якщо автокалібрування не допомагає. Нижче інструкція Bambu Lab для A1 і A1 mini.
Ручне вирівнювання Bambu Lab A1 і A1 mini
| Крок | A1 | A1 mini |
|---|---|---|
| Фіксувальні гвинти під столом | 2, повністю відкрутити | 3, повністю відкрутити |
| Гвинти вирівнювання | 3, закрутити так, щоб нижні кінці були врівень із кронштейном | 4, врівень із кронштейном |
- Зніміть силіконовий чохол із сопла й переконайтесь, що кінчик чистий (Bambu Lab). Зніміть пластину й очистіть стіл.
- Завантажте на SD-картку G-код допомоги (для A1 і A1 mini це окремі файли на вікі) і запустіть його як звичайний друк.
- Принтер вирівняється, піде в передній лівий кут і чекатиме 30 секунд. За цей час обережно обертайте відповідний гвинт, поки стіл ледь торкнеться сопла. Закручування за годинниковою стрілкою збільшує відстань між столом і соплом (Bambu Lab).
- Перевіряйте відстань аркушем паперу. Сопло не повинно тиснути на стіл, але й щілини бути не має.
- Те саме на правому передньому та задньому лівому кутах. Усе повторюється ще двічі; загалом близько 8 хвилин (A1).
- Затягніть фіксувальні гвинти столу. Встановіть пластину й запустіть Settings → Maintenance → Calibration. Без помилок у ході калібрування стіл вирівняно (Bambu Lab).
Принтери з ручними колесами (клас Ender 3)
Creality для Ender 3 радить: Auto Home, Disable Steppers, на кожному куті під соплом затиснути аркуш паперу або щуп і крутити колесо, поки відчується легкий опір. Пройти всі чотири кути, перевірити ще раз і надрукувати тестовий шар. Типово користувачі прагнуть відстані 0,06–0,2 мм, стартова 0,1 мм (Creality).
Якщо не допомогло
- Стіл не вдається піднести до сопла. Bambu Lab радить перевірити два правих фіксувальних гвинти, затягнути всі три гвинти вирівнювання до кінця, після чого відкрутити два лівих на 3 оберти, а правий на 1 оберт, і запустити G-код знову (A1).
- Помилки калібрування повторюються. Перевірте, чи на соплі немає нагару, і чи ніщо не торкається столу. Prusa пише, що з нагаром калібрування повторюється, доки причина лишається.
- Принтер на гарантії. Не розбирайте стіл, якщо не впевнені: Bambu Lab у посібнику радить подати технічну заявку з фото чи відео.
- Відхилення залишаються після всього. Опишіть принтер, прошивку, фото тестового шару в обговорення моделі.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
Як часто калібрувати стіл?
Залежить від принтера. Prusa описує датчик, який вимірює висоту в кількох точках перед кожним друком і будує віртуальну карту стола. Bambu Lab для A1 радить ручне вирівнювання гвинтами лише тоді, коли стіл змістився під час перевезення, автокалібрування не вдається або стіл розбирали чи міняли. Якщо перший шар рівний, додаткових дій не потрібно.
Чи потрібен аркуш паперу для калібрування?
Для ручного вирівнювання так: і Creality для Ender 3, і Bambu Lab у посібнику для A1 радять аркуш паперу під соплом. Сопло має ледь торкатись поверхні: не тиснути на неї і не лишати щілини (Bambu Lab).
Автокалібрування пройшло, а перший шар усе одно поганий. Що перевірити?
Спершу чистоту столу й сопла та Z-зміщення, а не гвинти. Перший шар залежить від жиру на пластині, температури та висоти сопла (див. статтю про перший шар). Механічне вирівнювання потрібне, коли відхилення залежать від частини столу: у куті задавлено, в протилежному висить.
Яка відстань між соплом і столом правильна?
Універсального значення немає. Creality для Ender 3 називає діапазон 0,06–0,2 мм і 0,1 мм як стартову точку. Остаточно оцінюйте за зовнішнім виглядом перших ліній у тестовому друці.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- help.prusa3d.com/article/mesh-bed-leveling_112163
- help.prusa3d.com/article/bed-level-correction_2267
- wiki.bambulab.com/en/a1/maintenance/manual-bed-tramming
- wiki.bambulab.com/en/a1-mini/maintenance/manual-bed-tramming
- store.creality.com/blogs/all/ender-3-bed-leveling
- store.creality.com/products/ender-3-v3-se-3d-printer